刻刀握持与发力机制的基础逻辑
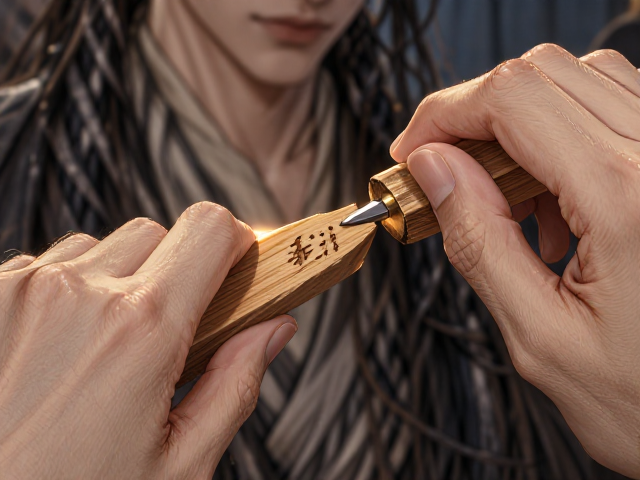
牙机雕刻并非单纯依赖机器转速,核心在于人手对刻刀角度与进刀深度的微观控制。新手常犯的错误是手腕僵硬,试图用整个手臂的力量去推动机器,这极易导致刻刀打滑或崩刃。正确的握持方式应如执笔,拇指与食指形成稳定的三角支撑,中指轻抵刀柄末端以提供指向性,其余手指自然虚握以缓冲震动。这种“指腕联动”的发力模式,能让操作者在接触木材的瞬间感知到纤维的阻力变化,从而动态调整下压的力度。
在高速旋转中,刻刀的入木角度通常保持在15至30度之间,这个区间能平衡切削效率与刀头寿命。角度过小容易造成刀头打滑,无法切入硬木;角度过大则会增加侧向摩擦力,导致电机负载过高甚至断刀。实际操作中,应保持刻刀与木纹表面形成稳定的切线关系,利用旋转产生的离心力辅助排屑,而非强行挤压。当遇到硬度较高的牙材或密度大的木质时,需适当降低转速,通过增加接触频率而非单次切削深度来完成造型,这样能显著提升线条的流畅度。
木纹走向的视觉识别与顺逆判断
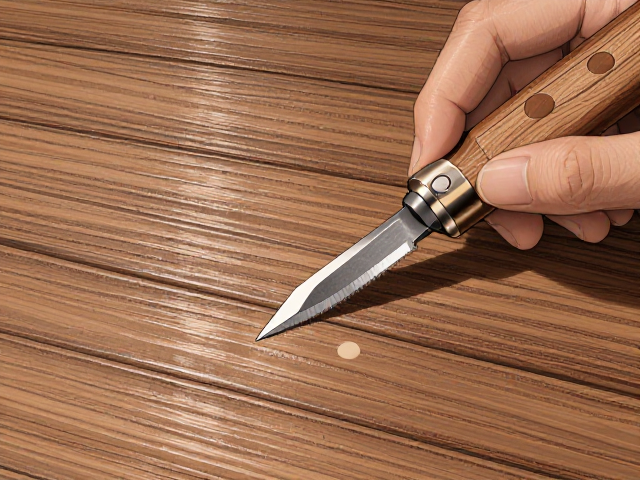
木材内部的纤维结构决定了雕刻时的受力反馈,准确判断木纹走向是避免崩茬的前提。顺纹雕刻时,刻刀顺着纤维延伸方向推进,切削阻力小,木屑呈长条状剥离,线条边缘平滑。判断顺纹的方法通常是观察木材表面的纹理线条或年轮曲线,刻刀行进方向与这些线条平行或呈小角度切入即为顺纹。对于曲面雕刻,需想象纤维在三维空间中的扭转方向,确保刀尖始终“推”着纤维而非“撕”开纤维。
逆纹雕刻则表现为刻刀与纤维走向垂直或呈大角度切入,此时切削阻力显著增加,木屑呈粉末状或短碎块状,极易在工件表面留下毛刺或崩裂。在面对不规则形状的牙雕或木雕时,需提前规划雕刻顺序,尽最大可能减少逆纹操作的区域。若必须处理逆纹部位,应采用极小的切削深度,通过多次轻扫的方式去除材料,或者预先对该区域进行适当的打磨预处理,削弱纤维间的结合力,从而降低崩裂风险。
避裂策略与应力释放技巧
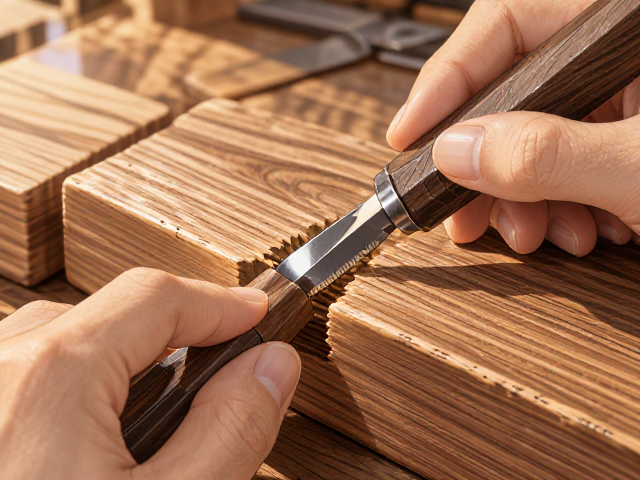
木材内部的内应力是雕刻开裂的主要诱因,尤其在处理牙材或老料时,不同部位的密度差异会导致应力分布不均。在雕刻前,需观察木材表面是否有细微的裂纹预兆或颜色深浅不一的斑块,这些往往是内部应力集中的表现。对于高应力区域,应避免一次性深入雕刻,可采用“留余量”策略,先进行粗雕定型,再逐步细化,让木材在加工过程中缓慢释放应力。
实际操作中,环境湿度对木材稳定性影响巨大。建议在相对湿度保持在50%-60%的环境中进行精细雕刻,干燥环境会加速水分流失,加剧开裂。若必须在干燥环境下作业,可在雕刻前对木材进行短暂的加湿处理,或在雕刻过程中定期用喷雾轻微湿润非雕刻面,以平衡内外含水率。此外,对于跨度较大的薄片或镂空部位,应优先保留连接点,待主体造型稳定后再进行的分离切割,以此分散结构应力,防止因局部应力集中导致整体断裂。