福建仙游砂轮收光工艺的核心逻辑
福建仙游作为传统工艺品制造重镇,其砂轮收光环节直接决定了木质或石质制品最终的视觉质感与触感体验。收光并非简单的表面打磨,而是通过不同目数砂轮的逐级替换,逐步消除上一道工序留下的微观划痕,使材料表面达到预定光泽度的物理过程。这一阶段对环境温湿度及操作手法有着严苛要求,细微的粉尘残留或压力不均都会导致表面出现雾斑或光泽不均,进而影响成品的高级感。
工艺的核心在于对“光泽度”的精准控制,这取决于砂轮磨粒的硬度、结合剂类型以及旋转线速度的匹配。在仙游当地的实际生产场景中,工匠通常会根据木材或石材的密度选择硬质或软质砂轮,利用砂轮表面的微观切削作用,将粗糙的峰谷逐渐填平。这种物理层面的平整化是光线发生镜面反射的前提,若前期打磨留有余痕,后续即便使用高目数抛光,也难以获得通透明亮的视觉效果,因此收光阶段的精细化操作是提升表面光泽度的先决条件。
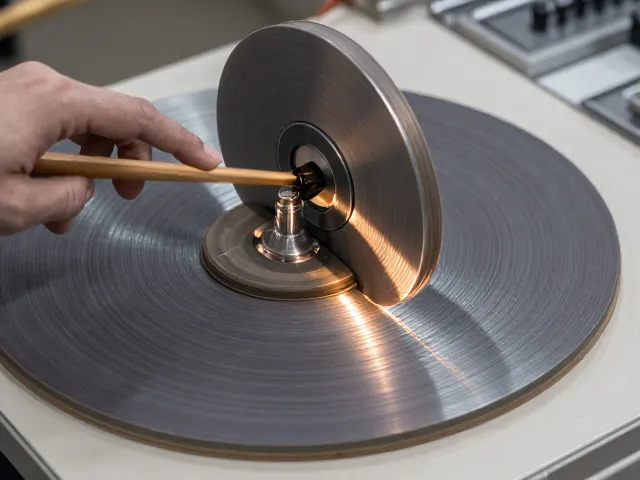
砂轮选型与目数进阶策略
砂轮目数的选择严格遵循从粗到细的递进逻辑,通常以120目、240目、400目、600目、800目直至1200目以上为标准流程。粗磨阶段(120-240目)主要目的是去除材料表面的毛刺、刀痕及不平整处,此阶段需确保砂轮切削力适中,避免过深切入导致材料结构损伤。进入中细磨阶段(400-600目),重点转向消除粗磨留下的细微划痕,此时砂轮的颗粒分布需更加均匀,以确保表面纹理的一致性,为后续的高光处理奠定平滑的基础。
高目数收光阶段(800-1200目及以上)则是决定最终光泽度的关键,此阶段使用的砂轮通常带有微量的润滑剂或干磨专用涂层,以减少摩擦热对材料表面的影响。在仙游当地的生产实践中,800目砂轮常用于初步建立光泽基底,而1200目及以上砂轮则用于消除肉眼可见的磨痕,使表面呈现丝绒般或镜面般的质感。不同材质对目数的需求存在差异,例如硬木可能需要更精细的目数过渡,而石材则可能需要在高目数阶段增加抛光粉的辅助,以增强表面的折射率。
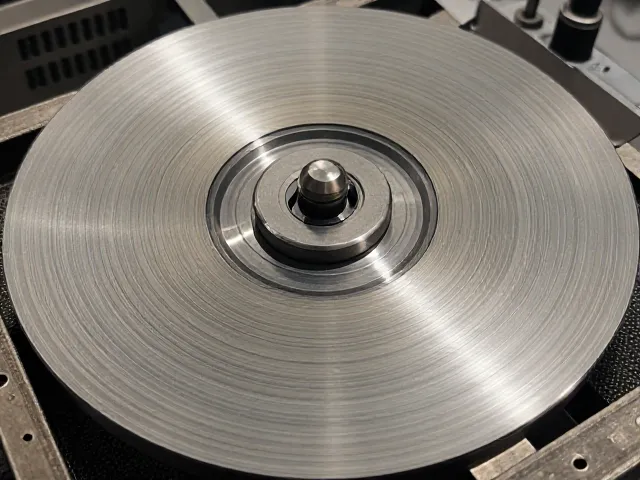
操作手法与压力控制细节
操作过程中,手轮或机器的移动轨迹直接影响收光效果,通常采用螺旋式或直线往复式运动,确保砂轮覆盖区域无遗漏。压力控制需遵循“轻压细磨”的原则,特别是在高目数阶段,过大的压力会导致砂轮堵塞或材料表面发热变色,进而产生暗斑。工匠需通过手感感知砂轮与材料表面的接触状态,保持压力均匀稳定,避免局部压力过大造成凹陷或光泽不均,这种对力度的精准把控是经验积累的重要体现。
角度与接触面的管理同样至关重要,砂轮与材料表面的接触角通常保持在15-30度之间,以优化切削效率并减少震动。在收光过程中,需定期清理砂轮表面的粉尘,防止粉尘堆积导致打磨效果下降或划伤表面。此外,操作环境的清洁度直接影响收光质量,无尘车间或严密的防尘措施能有效避免灰尘嵌入材料表面,确保每一道工序的洁净度,从而在最终成品上呈现出纯净、高亮的表面效果。