粗坯选材与切割下料的核心要点
锉刀的粗坯通常由高碳钢或合金工具钢制成,这类材料硬度高但脆性较大,因此在开料阶段最忌讳使用冲击性过大的切割方式。直接使用普通金属锯条进行快速推拉,极易因受力不均导致钢材内部产生微裂纹,甚至直接在锯口处崩断。正确的做法是选用专为硬质钢材设计的双金属锯条,并在切割过程中保持均匀的进给速度,避免强行加压。对于较厚的坯料,建议采用线切割或精密带锯进行初步成型,这样能最大程度减少因机械应力造成的隐性损伤,为后续的热处理和精细加工奠定良好的物理基础。
下料尺寸的预留必须考虑后续修边和打磨的损耗空间。一般建议在理论尺寸基础上,每边预留1.5至2毫米的修磨余量。这一细节直接决定了成品能否严格贴合设计图纸的公差要求。在实际操作中,使用划针配合直角尺在坯料表面精确划线是必不可少的前置步骤,划线时需确保线条清晰且宽度适中,以便在后续加工中提供清晰的视觉指引。若余量过小,修边时极易因一次打磨过度而报废工件;若余量过大,则会大幅增加后续打磨的工作时长和工具磨损。
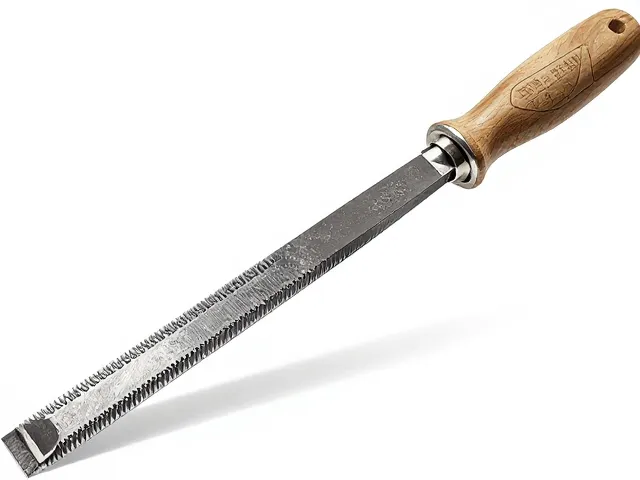
修边打磨中的角度控制与工具选择
修边环节的核心在于对锉刀整体几何形状的精准塑造,尤其是锉刀侧面与端面的垂直度与平行度。新手常犯的错误是手持锉刀随意打磨,导致边缘出现波浪纹或角度偏差。推荐使用固定式砂带机或带有角度调节功能的台磨作为主要修边工具,配合60至120目的金刚石砂带或氧化铝砂纸,能够更有效地控制切削效率与表面光洁度。在打磨侧面时,需借助专用夹具或自制简易靠山,确保锉刀主体与磨削面保持稳定的接触角度,通常需严格遵循90度垂直标准,以保证锉刀在使用时的稳定性与手感一致性。
对于锉刀的齿纹区域与非工作面的过渡部位,需采用手工细磨与机械粗磨相结合的方式。机械打磨主要用于去除较大的毛刺和修正宏观形状,而手工细磨则用于处理边角倒角及提升表面质感。在此过程中,应定期用游标卡尺测量关键部位尺寸,防止因过度打磨导致锉刀变薄或尺寸超差。此外,打磨过程中产生的金属粉尘需及时清理,避免附着在砂纸表面影响切削效率,同时也能更清晰地观察打磨痕迹,及时调整打磨力度与方向,确保每一处边缘都过渡自然,无锐角或毛刺残留。
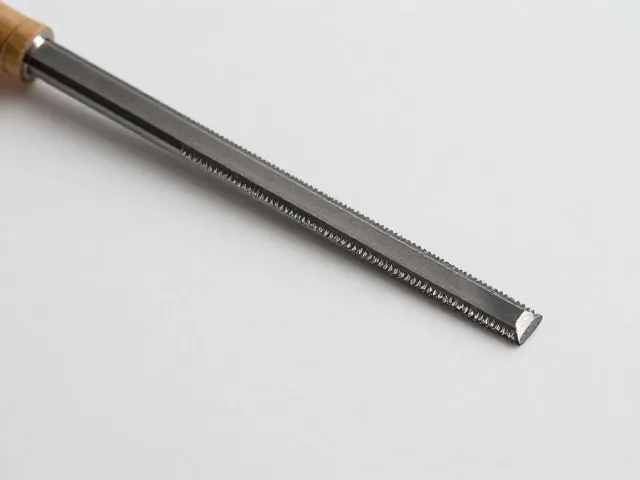
表面处理与成品检验的标准流程
完成基本形状修磨后,表面状态直接影响锉刀的使用性能与耐用度。此阶段需重点处理打磨留下的细微划痕,通常从120目逐步过渡到400目或更高目数的砂纸进行抛光处理。对于需要防锈或提升美观度的产品,可在清洁干燥后涂抹少量防锈油或进行发黑处理。这一过程不仅能隔绝空气水分,防止钢材氧化生锈,还能通过表面色泽的变化直观反映钢材的热处理质量。若发现表面存在肉眼可见的砂眼或裂纹,必须立即停止后续工序并进行报废处理,因为这些缺陷在受力时极易扩展,导致锉刀在使用中突然断裂。
成品检验是确保锉刀质量符合标准的关键环节。检验内容主要包括尺寸精度、齿纹清晰度、边缘光洁度以及整体直线度。使用高精度塞尺或专用量具检测锉刀各部位尺寸,确保符合设计规范;目视检查齿纹是否均匀、无缺齿或歪斜现象;手指轻触边缘,确认无割手感。此外,还需进行简单的试锉测试,观察其切入木材或金属时的顺畅度与排屑能力。只有通过所有检验项目的锉刀,才能被视为合格品进入包装或储存环节,任何一项指标不合格都意味着前序工序存在隐患,需重新追溯并修正。