银粉环氧树脂胶的粘接原理与适用场景
银粉环氧树脂胶由改性环氧树脂基料与超细银粉填料复合而成,其核心特性在于利用金属银粉的高导电性与优异的热传导能力,同时保留环氧树脂极强的附着力。这种材料并非传统意义上的普通结构胶,而是专为需要兼顾电气性能或快速散热场景设计的特种粘接剂。银粉的加入显著提升了胶层的致密性,使其在固化后形成致密的网状结构,从而在潮湿、高温或腐蚀性环境中提供卓越的防护屏障。
在实际工业应用中,该胶水常出现在电机定子固定、散热器贴合、电子元件封装以及金属管道的密封修复等领域。由于银粉具有较好的化学稳定性,它在防止基材氧化方面表现突出,尤其适合钢铁、铜、铝等金属材质的粘接与防护。当面对需要同时解决结构固定、电气绝缘(部分型号)或导热以及表面防锈的多重需求时,这种胶体能提供比单一功能胶粘剂更全面的解决方案,是精密制造与维修中的常见选择。
钢丝棉打磨的表面预处理工艺
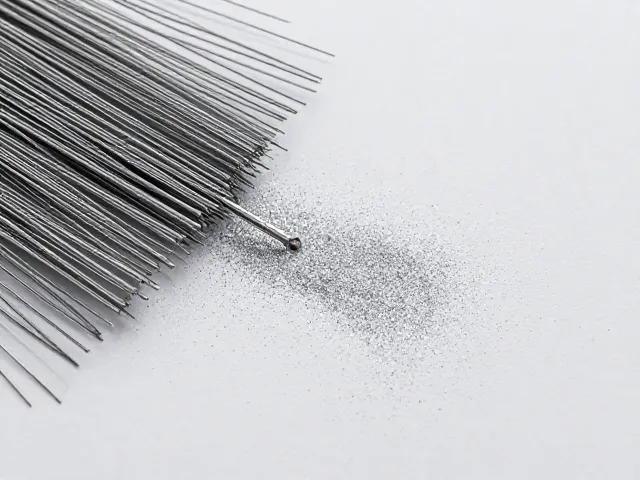
粘接强度的决定性因素往往不在于胶水本身,而在于被粘表面的微观状态。使用钢丝棉对金属表面进行打磨,旨在通过物理摩擦去除表面的氧化层、油污及旧涂层,同时构建出均匀的微观粗糙度。建议选择240目至400目之间的中细钢丝棉,这种规格既能有效增加表面积,又不会因过度粗糙导致胶水填充不均或产生应力集中点。操作时需沿同一方向均匀擦拭,直至金属表面呈现出发哑光的金属本色,无明显划痕或残留污渍。
打磨完成后,必须立即进行彻底的清洁,这是防止“虚粘”的关键步骤。建议使用无水乙醇或丙酮溶剂,配合无绒擦拭布,将打磨产生的金属粉末及灰尘彻底清除。残留的金属屑不仅会阻碍胶水与基材的直接接触,还可能成为电化学腐蚀的起点,长期来看会降低粘接寿命。清洁后的表面应保持干燥、洁净,并在短时间内完成涂胶工序,以避免新鲜打磨面再次快速氧化或吸附空气中的湿气,确保胶层能最大程度地渗透至基材微孔中。
银粉胶的混合比例与搅拌规范
银粉环氧树脂胶通常分为A组分(树脂)和B组分(固化剂),两者必须严格按照产品说明书规定的重量比或体积比进行混合。虽然部分双管胶枪产品已预设比例,但在使用桶装或散装胶体时,精确称量是保证固化效果的基础。若比例失调,可能导致胶层长期不固化、发软或固化后脆性过大,严重影响粘接强度和耐环境性能。混合时建议使用塑料或不锈钢刮刀,避免使用可能引起反应的金属容器,除非确认胶体兼容。
搅拌过程需严格遵循“慢速、均匀、彻底”的原则。将A、B组分混合后,先进行初步翻拌,待颜色均匀一致后,再沿同一方向持续搅拌至少1-2分钟,确保胶体内部无条纹、无气泡。搅拌过程中需注意刮取容器底部和边缘的胶料,避免局部固化剂不足导致固化不完全。对于大分量混合,建议分批次进行,或者使用低速搅拌工具,以防止剧烈搅拌卷入过多空气,形成气泡空洞,这些空洞会降低胶层的机械强度和防锈密封效果。
涂胶厚度控制与固化环境要求
涂胶时应保持胶层薄而均匀,过厚的胶层不仅浪费材料,还会延长固化时间,并可能因内应力释放导致脱粘。一般建议涂胶厚度控制在0.1毫米至0.5毫米之间,使用刮刀或毛刷将胶水均匀铺展在被粘面上,随后将另一贴合面对准压合。对于非结构性密封填充,可适当增加厚度,但需考虑固化收缩率。涂胶后应尽快贴合,避免胶水表面结皮影响层间结合力。
固化过程受温度和湿度影响显著。室温(25℃)下,银粉环氧树脂胶通常需24小时达到完全固化强度,但初步定位可在2-4小时内完成。若环境温度较低,固化时间会显著延长,甚至可能导致固化不完全;高温环境虽能加速固化,但过高的温度可能引发胶层脆化或气泡。此外,高湿度环境可能影响环氧基团的反应,建议在相对湿度低于70%的环境中施工。固化期间应避免移动或震动被粘部件,确保胶层在交联反应过程中保持稳定的分子结构。
钢丝棉打磨在防锈体系中的协同作用
钢丝棉打磨去除氧化层后,银粉环氧树脂胶中的银离子及树脂基料能直接覆盖在洁净的金属表面,形成致密的隔离膜。银粉本身具有良好的抗氧化和耐腐蚀特性,能有效阻挡氧气、水分及电解质离子向金属基材扩散,从而从物理和化学两个层面抑制电化学腐蚀的发生。这种“打磨+涂胶”的组合,相当于为金属表面增加了一层兼具结构强度和防护功能的复合铠甲,特别适用于户外设备、船舶部件或高湿度工业环境中的金属连接处。
与传统喷漆或单纯涂抹防锈油相比,银粉胶的粘接与防锈一体化处理更具优势。它不仅填补了金属表面的微观孔隙,防止缝隙腐蚀,其高交联密度的固化层还能抵抗紫外线、酸碱溶剂的侵蚀。钢丝棉打磨创造的微观锚固点,使胶层与金属基体形成强大的机械咬合力,进一步增强了防护层的附着力,防止因温差变化或机械振动导致防护层剥落,从而延长金属构件的整体使用寿命,降低维护频率。